
 EN
Choisir le bon fabricant de lunettes de sport et d’extérieur pour un développement produit réussi
Choisir le bon fabricant de lunettes de sport influe sur les coûts, la qualité et la capacité d’extension. Découvrez 10 questions essentielles à poser concernant les matériaux, les outillages, les lentilles et le contrôle qualité.
Pourquoi le choix du fournisseur détermine le succès d’un programme de lunettes de sport
Choisir un fabricant de lunettes de sport influence tout ce qui suit : coût des moules, qualité des échantillons, stabilité des réapprovisionnements et facilité avec laquelle une conception peut être reproduite fidèlement d’une saison à l’autre. Les lunettes de sport et d’extérieur appartiennent à une catégorie exigeante, car la monture doit conserver sa géométrie en mouvement, tandis que la lentille doit simultanément gérer les reflets, l’exposition aux UV et les chocs.
Une usine qui assemble principalement des pièces achetées en sous-traitance éprouve des difficultés à préserver cette géométrie. L’acheteur a besoin d’un fabricant de lunettes de sport qui maîtrise l’intégralité du processus — matériaux, moulage, manipulation des verres et finition — sous un même toit, afin qu’une modification de conception ne bloque pas le projet entre plusieurs fournisseurs travaillant selon des tolérances différentes. Ce guide sert de liste de contrôle côté acheteur, et non d’argument commercial. 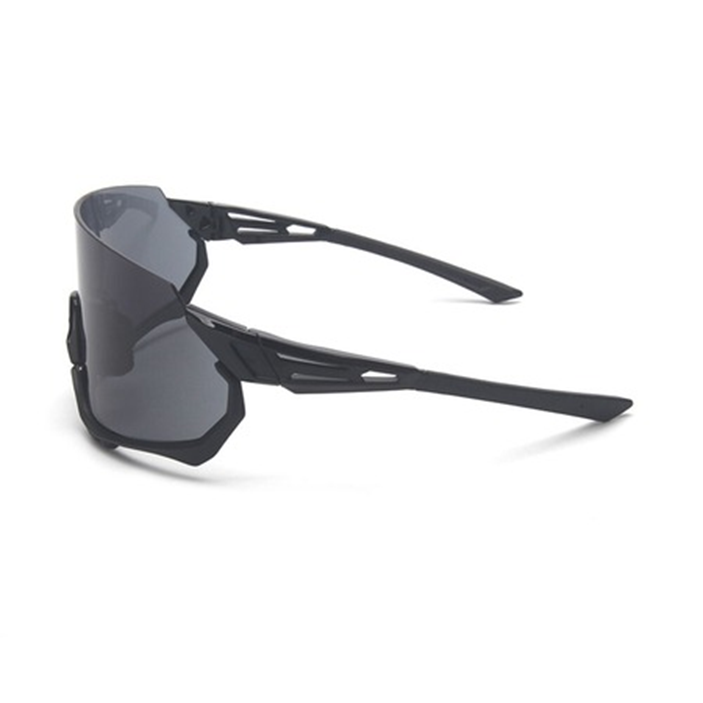
Capacité en matière de matériaux et de moulage
La capacité détermine le poids, le comportement en flexion et la capacité d’un fabricant de lunettes de sport à concevoir une monture capable d’absorber les chocs avec élégance.
Sélection du matériau de la monture pour une utilisation active
Le choix du matériau fixe la limite supérieure des performances de la monture. Le TR90 procure une sensation légère et souple, et retrouve sa forme après déformation — ce qui convient parfaitement aux modèles enveloppants devant rester bien en place pendant le mouvement — tandis que le polycarbonate (PC) injecté permet des géométries plus complexes et des épaisseurs de paroi uniformes.
L’acétate apporte de la profondeur aux couleurs, mais se comporte différemment sous contrainte ; il est donc généralement associé à une construction adaptée plutôt qu’utilisé seul. Chaque matériau implique un compromis entre poids, rigidité et finition. Demandez quelles combinaisons une usine fabrique couramment, et non celles qu’elle peut tenter ponctuellement : c’est dans la production courante que le procédé est maîtrisé.
Injection, TR90 et constructions mixtes
La capacité d’injection détermine si une forme peut être usinée de façon fiable et reproduite série après série. Les questions utiles sont concrètes : combien de moules sont exploités en interne, comment l’épaisseur des parois est-elle contrôlée, et comment un moule est-il entretenu entre les saisons plutôt que réparé à la hâte dès qu’il commence à bavurer.
TR90 et PC sont tous deux des procédés d’injection, mais ils ne sont pas interchangeables. Chaque matériau possède sa propre fenêtre de traitement, son comportement au refroidissement et son schéma de retrait ; ces différences se traduisent par l’ajustement ou non des pièces après moulage. Les constructions hybrides impliquent une deuxième discipline, car un devant moulé assemblé à une branche métallique nécessite des points de localisation constants afin de garantir un alignement précis des charnières.
Propriété des moules et discipline de l’échantillonnage
L’outillage est le point critique où un programme budgétaire s’assied ou déraille. Avant tout engagement, demandez qui détient la propriété du moule, comment les modifications sont gérées et comment une modification géométrique est répercutée directement sur l’outil plutôt que compensée lors de l’assemblage. La propriété détermine ce qui se produit si la relation prend fin.
L’échantillonnage doit être une étape maîtrisée, et non une faveur précipitée. Une usine rigoureuse produit un échantillon représentatif du processus de fabrication prévu, enregistre les paramètres utilisés et peut expliquer toute déviation par rapport au plan. Un flux de travail structuré progresse depuis la phase de cahier des charges, en passant par l’analyse technique et l’approbation de l’échantillon, avant que les matériaux et les outillages ne soient définitivement verrouillés.
Options de lentilles et qualité optique
Les lentilles portent une grande part de la promesse de performance ; leur manipulation mérite donc la même rigueur que celle appliquée à l’outillage des montures.
Configurations polarisées et à protection UV
Les lentilles polarisées réduisent les reflets parasites provenant de l’eau, de la neige et des surfaces routières, ce qui explique pourquoi elles constituent le cœur de la plupart des gammes sportives et outdoor. Les lentilles à protection UV répondent, quant à elles, à une exigence distincte. Ces deux options peuvent être spécifiées, mais l’acheteur doit confirmer précisément quelle combinaison de base de lentille, de teinte et de traitement est effectivement retenue dans le devis.
Cette précision unique empêche la réception d’une commande comportant une lentille dont les performances diffèrent de celles de l’échantillon approuvé. Le travail de coloration personnalisée s’étend également au-delà de la monture, car la teinte de la lentille, le fini miroir et le dégradé interagissent avec la couleur de la monture. L’envoi d’un échantillon apparié avant la production en série évite un décalage coûteux à corriger ultérieurement.
Uniformité, contraintes internes et brouillard des lentilles
Les défauts des lentilles ne sont pas toujours évidents à première vue. L’uniformité de la surface, les contraintes internes et le brouillard influencent toutes les performances et l’apparence d’une lentille une fois montée ; ces paramètres sont donc mesurés plutôt que jugés à l’œil nu. Une lentille sportive fortement courbée met en évidence ces défauts plus facilement qu’une lentille plate.
Un laboratoire qui mesure la transmittance lumineuse, vérifie l’uniformité en plusieurs points, lit le taux de brouillard et détecte les contraintes internes valide une spécification plutôt que de s’y fier aveuglément. Cette distinction sépare une usine qui procède à des essais d’une usine qui se contente de faire des promesses, et elle revêt une importance cruciale lorsqu’un programme implique plusieurs teintes de lentilles.
Géométrie enveloppante et courbure des verres
Les lunettes de sport utilisent souvent une géométrie enveloppante afin de protéger l’œil du vent et de la lumière latérale. Cette courbure n’est pas décorative : elle modifie la façon dont le verre doit être taillé et monté, ainsi que la manière dont les branches se replient vers l’arrière pour maintenir la monture en place pendant le mouvement ; les choix relatifs à la monture et aux verres doivent donc être effectués conjointement.
Un traceur de montures capture la forme et les données dimensionnelles afin d’assurer un usinage précis des bords des verres, tandis qu’un vérificateur de puissance confirme la puissance optique et le centre optique du verre monté. En l’absence de ces contrôles, une monture enveloppante peut s’ajuster de façon lâche ou se positionner de façon irrégulière une fois les verres installés.
Système qualité et documentation
Le système qualité protège l’acheteur après l’approbation de l’échantillon, et un fabricant de lunettes de sport devrait le rendre visible à chaque étape.
Trois étapes d’inspection en pratique
Les contrôles d’inspection à l’entrée vérifient les matériaux et composants avant le début de la production. Pour un programme sportif, cela couvre le matériau de la monture, les verres, les charnières et toutes les pièces métalliques, afin de détecter un lot défectueux avant qu’il n’entre en ligne plutôt qu’après que l’assemblage ne l’ait consommé.
L’inspection en cours de fabrication surveille les étapes clés de production et d’assemblage, où le réglage des charnières, l’alignement des branches et le montage des verres peuvent engendrer des écarts qui s’accumulent. L’inspection finale examine les lunettes terminées avant l’emballage, couvrant l’apparence, le fonctionnement et la présentation. Ces trois étapes combinées réduisent fortement le risque qu’un défaut passe des matières premières jusqu’au carton destiné à la vente au détail.
Essais internes et documentation à l’exportation
Nommer l’équipement indique à l’acheteur ce qu’une usine peut vérifier sans envoyer d’échantillons à l’extérieur. Un appareil de test d’impact par chute de bille permet de réaliser des contrôles d’impact, un appareil de test de fatigue de cadre évalue la résistance des charnières et des branches, et les instruments optiques mesurent la transmittance, l’uniformité, la turbidité et les contraintes. Une cabine d’évaluation des couleurs fournit des conditions d’observation constantes.
Le soutien documentaire constitue une composante pratique du choix d’un partenaire, car les marchés destinataires exigent des preuves différentes. L’approche appropriée adapte les documents au projet et au marché spécifiques, plutôt que de supposer qu’un seul rapport couvre tous les aspects, et confirme, dès la phase de devis, quels documents peuvent être fournis pour les matériaux, les verres et les composants exacts du programme.
Mise à l’échelle et communication
L’approbation constitue une étape clé, et non une ligne d’arrivée ; le travail effectué entre la soumission de l’échantillon et l’expédition détermine si un fabricant de lunettes de sport obtiendra des commandes répétées.
Contrôle passage de l’échantillon à la production en série et capacité
La cohérence entre l’échantillon et la production en série dépend du contrôle des procédés. Si un échantillon a été fabriqué sur un banc d’essai tandis que la production en série s’effectue sur une ligne, des variables telles que le lot de matière, le dosage de la couleur et le temps de refroidissement peuvent modifier le résultat. Comparer la production en série à l’échantillon approuvé aux points de contrôle convenus permet d’éviter qu’une légère dérive ne devienne une dérive complète sur l’ensemble de la série.
La capacité compte autant que le contrôle. Une base intégrée couvrant le développement, la production multi-matériaux et le traitement de surface peut absorber une gamme croissante, tandis qu’un nouveau site à l’étranger, dédié aux lunettes de soleil, soutient le volume dans cette catégorie. Demandez comment les outillages et les spécifications sont archivés, et dans quel délai une monture peut être remise en production.
Communication en phase de développement et saisons répétées
Une mauvaise communication coûte très cher dans le développement de lunettes de sport. Lorsque la géométrie de la monture, le choix des verres et le positionnement du logo sont traités dans des échanges dispersés, sans un registre partagé unique, l’échantillon approuvé peut encore différer de ce qui est effectivement produit. Un calendrier opérationnel est simple : confirmer par écrit la spécification, examiner les commentaires techniques, approuver formellement l’échantillon, et signaler tout changement avant qu’il n’atteigne la phase d’outillage.
Chaque étape doit produire un document auquel l’acheteur peut se référer ultérieurement. Cette rigueur permet à un modèle éprouvé de revenir la saison suivante avec la même couleur, le même ajustement et le même comportement des verres — ce qui constitue généralement la véritable question sous-jacente à toute décision fournisseur. 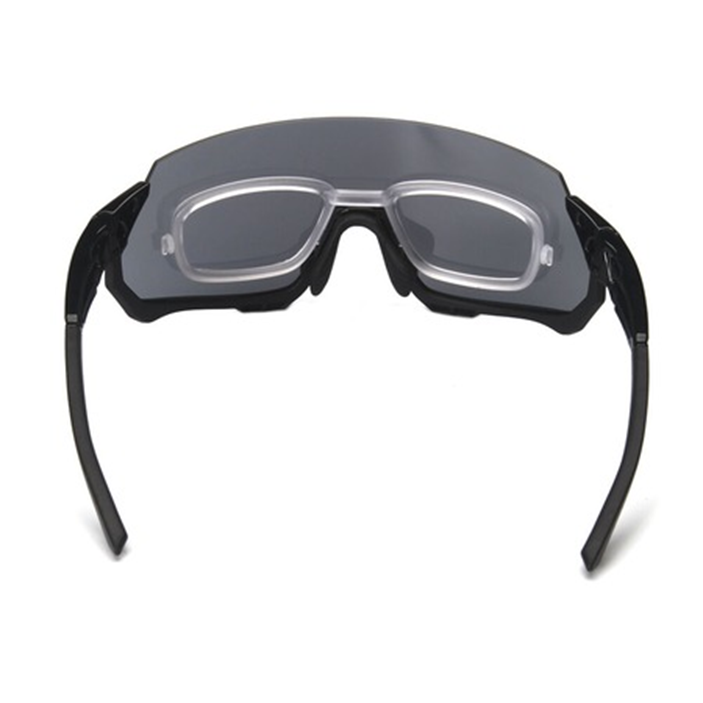
Questions fréquemment posées
Que devrait demander un acheteur à un fabricant de lunettes de sport avant sa première commande ?
Commencez par les matériaux et les capacités de processus : quels matériaux de montures l’usine moule-t-elle en interne, comment les outillages sont-ils détenus et modifiés, et si elle fabrique l’acétate, le métal et le moulage par injection sous un même toit. Ensuite, interrogez-la sur les verres, car les options polarisées et de protection UV doivent être cotées avec une base, une teinte et un traitement spécifiques. Terminez par les étapes d’inspection, les équipements de test et la documentation disponible pour vos matériaux.
En quoi les montures TR90 et celles moulées par injection diffèrent-elles pour les lunettes de plein air ?
Les deux procédés relèvent du moulage par injection, mais le TR90 et le PC se comportent différemment dans le moule et en usage. Le TR90 est généralement plus léger et plus souple, retrouvant sa forme après flexion, ce qui convient bien aux modèles actifs et enveloppants. Le PC permet des géométries plus complexes et des épaisseurs de paroi plus uniformes. Chacun possède sa propre fenêtre de traitement et son propre schéma de retrait, si bien qu’une usine doit les considérer comme des spécifications distinctes.
Comment la qualité des échantillons est-elle maintenue de façon constante lorsque la production est augmentée ?
La cohérence provient de l’enregistrement des paramètres utilisés pour fabriquer l’échantillon approuvé et de leur application à la production en série. Le lot de matière, le dosage de la couleur, les paramètres de moulage et le temps de refroidissement doivent être documentés afin que la ligne reproduise fidèlement l’échantillon plutôt que de s’en approcher approximativement. L’inspection par rapport à la référence aux points de contrôle convenus permet ensuite d’empêcher une dérive mineure de se transformer en une série complète de cadres non conformes.



