
 EN
Comment l’artisanat de la monture influence l’apparence et la valeur des lunettes de soleil en acétate
Même acétate, apparence différente : la découpe, le polissage, l’alignement des charnières et les tolérances façonnent l’apparence et justifient un prix premium. Découvrez les critères artisanaux que les acheteurs vérifient.
Pourquoi l’artisanat détermine ce qu’un acheteur voit
Deux paires de lunettes de soleil en acétate peuvent partir du même stock et aboutir à des produits visuellement distincts. La différence réside rarement dans la matière elle-même, mais dans l’artisanat appliqué : la façon dont la face avant a été découpée, comment les bords ont été finis, comment les charnières ont été ajustées et à quel point les surfaces ont été uniformément polies.
Ces étapes déterminent si une monture donne l’impression d’un objet soigneusement conçu ou d’un produit précipité — et c’est cette impression que le détaillant paie. Abordé correctement, l’artisanat des lunettes de soleil en acétate repose sur un ensemble de variables de production maîtrisables, et non sur un simple coup de chance. 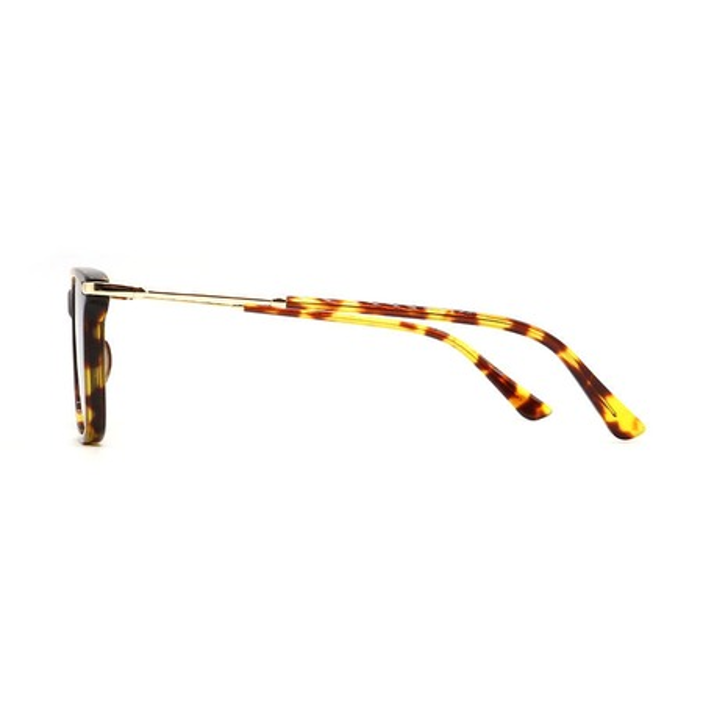
Les étapes artisanales qui façonnent l’apparence
La qualité visible des lunettes de soleil en acétate résulte de plusieurs étapes de finition, chacune conditionnant la suivante.
Découpe et usinage CNC précis des lunettes de soleil en acétate
L’acétate arrive sous forme de plaques et de blocs, puis est transformé en monture par découpe et fraisage. L’usinage piloté par ordinateur détermine la précision avec laquelle sont formées la forme des verres, la monture et le pont. Lorsque la découpe est précise, le verre s’insère proprement dans la monture et la symétrie de la monture reste constante sur l’ensemble de la commande.
La précision à cette étape fixe une limite supérieure à tout ce qui suit. Une monture dont la monture est irrégulière ne paraîtra pas meilleure après polissage, et un pont découpé légèrement décentré se traduit par une asymétrie que nul fini ne peut masquer. Le bénéfice pour l’acheteur réside dans la reproductibilité : une monture découpée dans des tolérances serrées peut être produite à nouveau la saison suivante et présenter exactement le même aspect.
Barattage, polissage et travail manuel
Après la découpe, l’acétate est mis en barillet puis poli pour affiner sa surface. Le barillement adoucit les bords et initie le brillant ; le polissage porte la surface à son niveau final ; la finition manuelle atteint les zones inaccessibles à la machine. Ensemble, ces étapes déterminent la façon dont une monture capte la lumière, et constituent la phase la plus artisanale de la production.
L’expérience se révèle ici. Un polissage insuffisant laisse une surface terne ou voilée, tandis qu’un cycle trop agressif arrondit des bords que le design exige nets. Le travail manuel traite les détails que l’acheteur perçoit au toucher : le ressenti d’un bord, la transition entre la face avant et la branche, et l’uniformité de la ligne du pourtour.
Uniformité des bords et de la surface
L’uniformité distingue un bon échantillon d’un bon produit. Les deux verres d’une paire doivent présenter le même profil de bord, et les deux côtés d’une face avant doivent être symétriques. Lorsque les bords correspondent, la monture paraît intentionnelle ; lorsqu’ils diffèrent, l’œil les remarque, même si la cause reste difficile à nommer.
Tenir pour acquis que la cohérence signifie maintenir un processus de finition stable sur chaque pièce d’une série. Les variations apparaissent lorsque les cycles dérivent ou lorsque les lots sont finis sans référence commune ; ainsi, un échantillon de référence et des contrôles en cours de production permettent de garder la série alignée.
Art de l’assemblage
Une façade bien finie peut tout de même mal s’ajuster si l’assemblage des lunettes de soleil en acétate est approximatif.
Montage et alignement des charnières sur les lunettes de soleil en acétate
La charnière est l’endroit où une monture s’ouvre et se ferme, et où de petites erreurs deviennent des désagréments quotidiens. Une charnière légèrement désaxée fait pencher la branche sous un angle incorrect, tandis qu’une charnière mal fixée laisse la branche vaciller dès le premier jour. Le montage et l’alignement déterminent le fonctionnement de la monture.
Les contrôles d’assemblage portent sur le positionnement des charnières, l’engagement des vis et l’alignement, afin de détecter les problèmes pendant qu’ils sont encore corrigibles. Un essai distinct en laboratoire simule ensuite des cycles répétés d’ouverture et de fermeture pour évaluer la durabilité. Des charnières correctement alignées protègent également les autres composants, car la charge se répartit sur la pièce terminale au lieu de se concentrer sur un seul point.
Équilibre et géométrie des branches
L’équilibre des branches détermine la façon dont la monture repose sur le visage et sa capacité à y rester en place. Si les deux branches présentent des différences d’angle ou de longueur, la monture bascule ou glisse, et le porteur s’en rend compte presque immédiatement. Cet équilibre est le résultat d’un savoir-faire artisanal fondé sur un assemblage soigné, et non sur une propriété particulière d’un matériau.
La géométrie autour de la branche influe aussi sur l’apparence. Une branche qui rejoint proprement la pièce terminale et suit fidèlement la ligne du design paraît intentionnelle, tandis qu’une branche qui la rejoint de façon maladroite donne l’impression d’avoir été assemblée à partir de pièces séparées. Les acheteurs comparant des échantillons jugent souvent cette jonction sans s’en rendre compte, car c’est précisément là que l’œil perçoit la qualité.
Application du logo et des garnitures métalliques
Les applications de logo et les garnitures métalliques sont de petits éléments qui produisent un effet disproportionné sur la perception de la valeur. Un logo métallique parfaitement centré et à ras du support donne une impression de soin minutieux, tandis que le même logo légèrement de travers affaiblit l’ensemble du cadre. La précision de l’application est un artisanat à l’échelle réduite.
Lorsqu’une incrustation ou une broche métallique est utilisée sur de l’acétate, elle doit s’intégrer parfaitement à la surface, sans espace visible ni bord saillant, et la finition environnante doit être polie afin que la pièce paraisse homogène. Les garnitures doivent également résister dans le temps, car un logo qui se soulève ou s’oxyde au bout de quelques mois transforme un signe de qualité en motif de plainte.
Comment les tolérances se manifestent
Les tolérances sont invisibles sur un plan technique, mais très visibles sur une paire finie de lunettes de soleil en acétate.
Lieux où les tolérances deviennent visibles
Une tolérance est la plage de variation autorisée pour une dimension. Dans les lunettes de soleil en acétate, des tolérances serrées se manifestent à des endroits précis : la ligne du bord entourant une lentille, la jonction entre la monture avant et la branche, l’alignement des deux branches et le positionnement d’une incrustation métallique.
Une ligne de bord serrée maintient la lentille parfaitement plane ; une jonction précise entre la monture avant et la branche élimine l’ombre créée par un mauvais ajustement ; des branches correctement alignées permettent à la monture de reposer à l’horizontale. Aucun de ces éléments n’est décoratif : ils traduisent visuellement le respect d’une plage dimensionnelle étroite, ce qui augmente les coûts liés aux outillages et aux contrôles.
Lire une monture pour évaluer sa qualité de fabrication
Un acheteur peut tirer de nombreuses informations d’un examen systématique. Vérifier l’uniformité du bord sur les deux lentilles, passer un doigt le long de la jonction du bord, ouvrir et fermer la charnière, observer la monture de face sous une lumière oblique : toutes ces opérations révèlent la manière dont la monture a été fabriquée. Ces vérifications simples distinguent une monture soigneusement réalisée d’une monture simplement acceptable.
Sous une lumière oblique, une surface uniformément polie se reflète sous forme de bande lisse, tandis qu’une surface irrégulière se brise en zones discontinues. Le toucher raconte la même histoire : un bord fini donne une sensation continue, alors qu’un bord bâclé donne une sensation échelonnée. L’inspection de la finition s’effectue sur le cadre assemblé, et non uniquement sur les pièces brutes.
Transformer l’artisanat en prix
Un meilleur artisanat coûte plus cher, et les acheteurs de lunettes de soleil en acétate ont besoin d’un langage qui explique où l’argent a été investi.
Le coût d’une meilleure finition
La finition est là où réside une grande partie du travail manuel. La découpe, le sablage, le polissage et les opérations manuelles prennent chacune du temps, et des tolérances plus serrées ajoutent des efforts supplémentaires en matière d’outillage et d’inspection. Un cadre doté d’une finition plus approfondie et de tolérances plus précises est tout simplement plus coûteux à produire qu’un cadre fini à la hâte.
Ce coût est réel, et un acheteur doit le comprendre avant de négocier. Si un devis est nettement inférieur au niveau de finition requis par la conception, la différence provient généralement d’une étape du processus, et elle se manifeste souvent sur les bords, aux jonctions ou dans l’uniformité de la production plutôt que sur la facture.
Langues qu’un acheteur peut employer avec les détaillants
Justifier un prix plus élevé exige un langage précis plutôt qu’une louange vague. Au lieu de qualifier une monture de « premium », un acheteur peut souligner une ligne de bord parfaitement affleurante, une jonction propre entre les embouts, des branches parfaitement horizontales et une incrustation métallique positionnée exactement à angle droit et parfaitement affleurante avec la surface. Ce sont là des affirmations vérifiables qu’un détaillant peut contrôler directement sur le produit.
Le langage relatif à l’artisanat fonctionne le mieux lorsqu’il décrit le processus : finition vérifiée sur la pièce assemblée, charnières contrôlées pour leur alignement, finition comparée à un échantillon de référence. Un détaillant peut répéter ces points à un client, car ils expliquent le prix, et l’uniformité entre l’échantillon et la production en série protège la marge qui en découle. 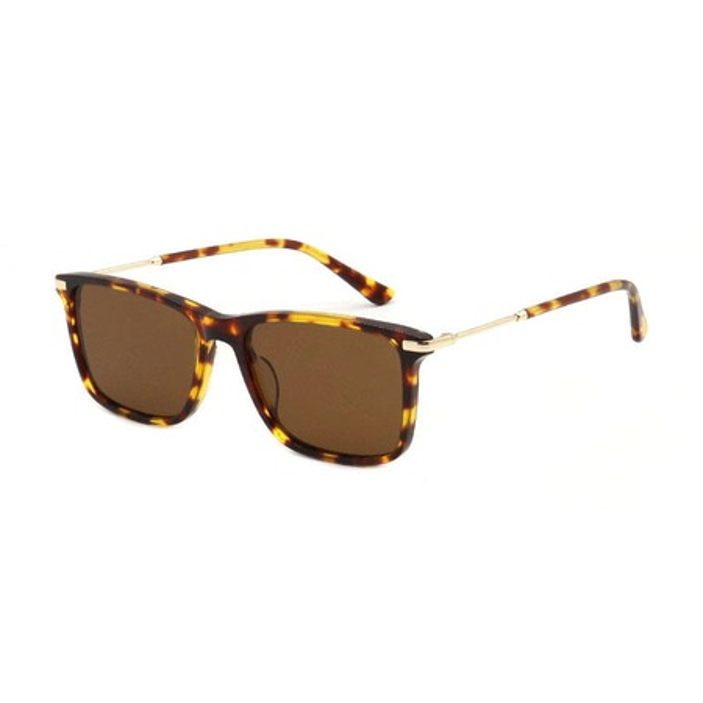
Questions fréquemment posées
Qu’est-ce qui donne aux lunettes de soleil en acétate un aspect plus luxueux que les autres ?
La différence visible provient généralement de la finition, plutôt que du matériau lui-même. Une ligne de bord parfaitement plane, des bords lisses et continus au toucher, un reflet uniforme sur toute la surface, une jonction nette entre la monture avant et les branches, ainsi qu’un décor métallique parfaitement intégré : tous ces détails évoquent la qualité. Ils résultent de tolérances très serrées, ainsi que d’un sablage précis, d’un polissage soigné et d’une finition manuelle attentive.
Comment le polissage et le sablage influencent-ils l’apparence finale ?
Le sablage adoucit les bords et initie l’effet brillant, tandis que le polissage amène la surface à son niveau final de finition ; la finition manuelle, quant à elle, atteint les zones inaccessibles aux machines. Ensemble, ces étapes déterminent la façon dont la monture réfléchit la lumière. Un polissage insuffisant laisse une surface terne, tandis qu’un cycle trop agressif arrondit des bords que le design exige nets et précis ; le cycle est donc rigoureusement contrôlé par rapport à une référence approuvée.
Pourquoi le montage des charnières influe-t-il sur la valeur d’une monture ?
La charnière bouge chaque jour, donc son ajustement et son alignement déterminent la sensation du cadre et la durée pendant laquelle il conserve sa géométrie. Une charnière légèrement désaxée fait que la branche s’applique sous un angle incorrect, et une charnière mal fixée laisse la branche vaciller dès le premier jour. Ces deux défauts sont immédiatement perceptibles, ce qui explique pourquoi l’alignement est vérifié pendant l’assemblage, et non après l’emballage.



